

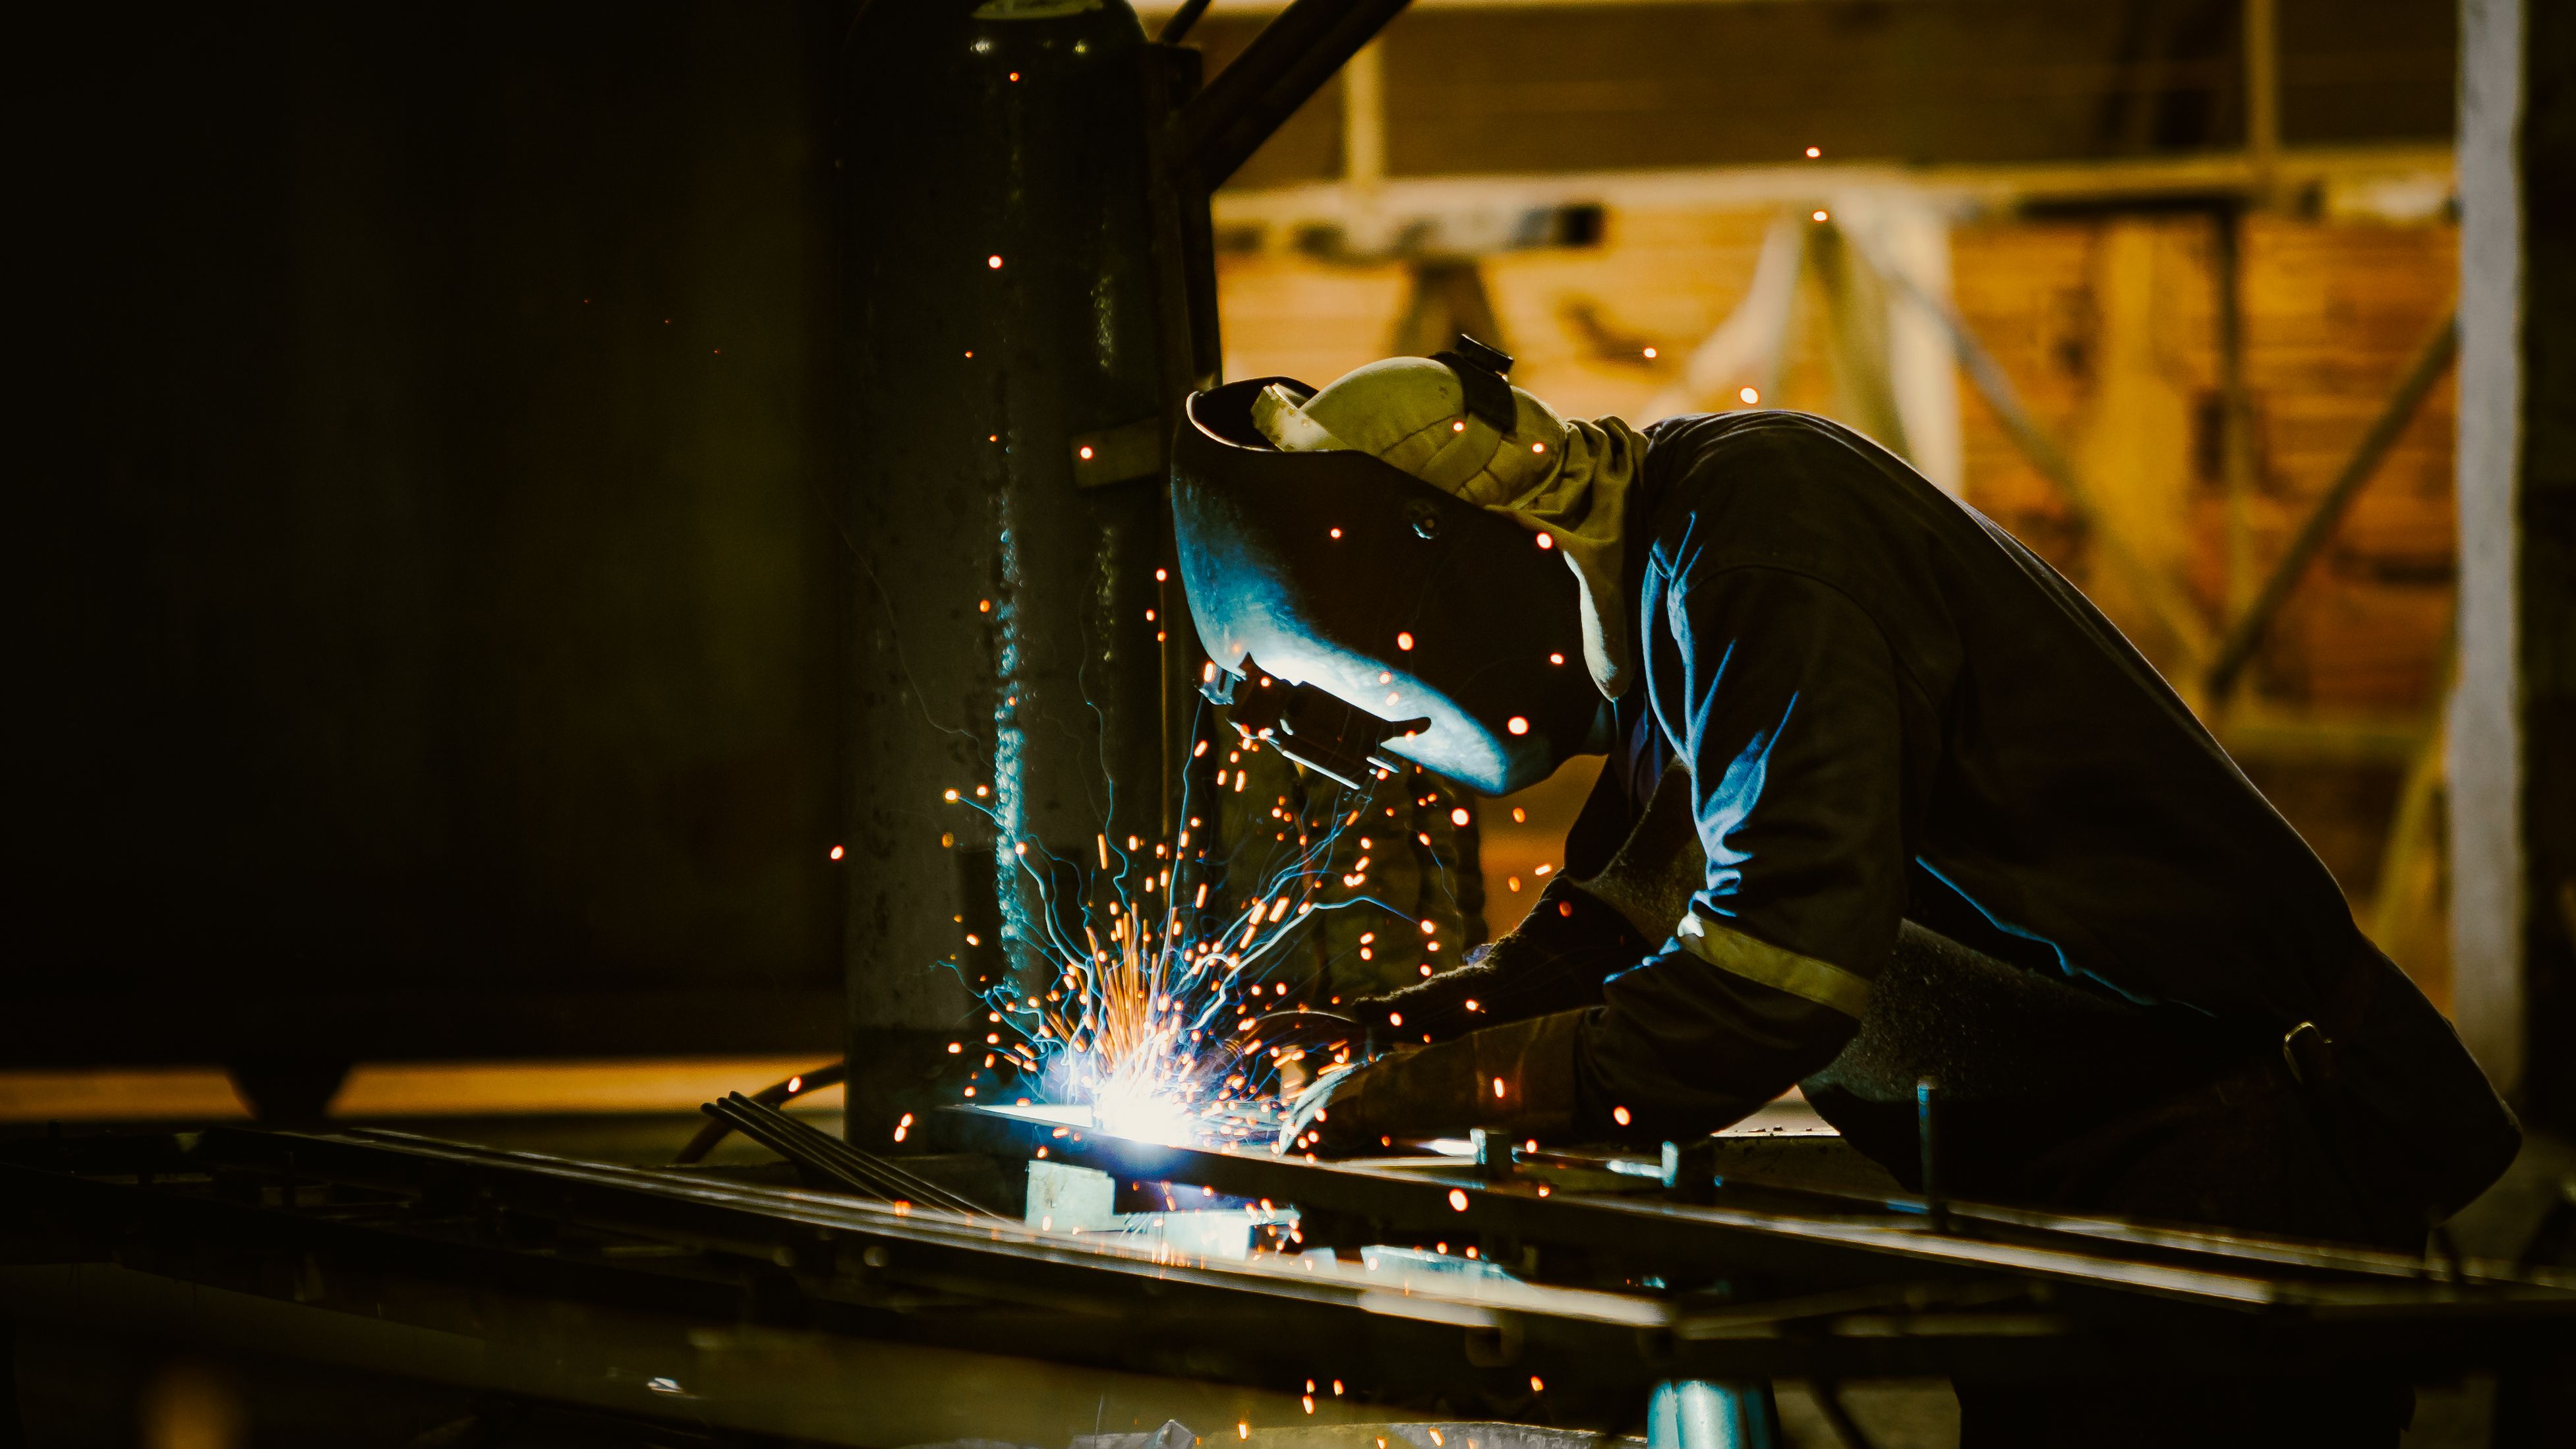
Spawanie metodą MMA (elektrodą otuloną) to jedna z najstarszych, a zarazem najbardziej uniwersalnych technik łączenia metali. Choć na rynku królują półautomaty MIG/MAG i precyzyjne TIG-i, to właśnie poczciwa „elektroda” pozostaje niezastąpiona w pracach polowych, przy remontach maszyn czy w przydomowych warsztatach. W tym przewodniku wyjaśniamy, czym dokładnie jest ta metoda, jak prawidłowo prowadzić łuk, jakie ma wady i zalety oraz kiedy warto po nią sięgnąć.
Co to jest spawanie MMA?
Metoda MMA (ang. Manual Metal Arc Welding, oznaczana także jako metoda 111 lub SMAW) to ręczne spawanie łukowe przy użyciu elektrody otulonej.
Proces opiera się na wykorzystaniu energii łuku elektrycznego jarzącego się między topliwym rdzeniem elektrody a spawanym materiałem. Wraz z postępem spawania rdzeń elektrody ulega stopieniu i tworzy jeziorko spawalnicze wraz z materiałem rodzimym. Jednocześnie topi się otulina elektrody, która pełni dwie kluczowe role:
Wytwarza gazy osłonowe - związki chemiczne zawarte w otulinie rozkładają się pod wpływem temperatury, tworząc barierę gazową odcinającą tlen i azot z powietrza.
Tworzy żużel - płynny żużel wypływa na wierzch jeziorka, spowalnia stygnięcie metalu i chroni krzepnącą spoinę przed utlenieniem. Po ostygnięciu żużel należy odkuć młotkiem spawalniczym.
Największą cechą charakterystyczną metody MMA jest brak zewnętrznej butli z gazem osłonowym – cała ochrona łuku i spoiny pochodzi bezpośrednio ze spalającej się otuliny.
Zalety i wady spawania elektrodą otuloną
Zanim zdecydujesz się na zakup lub użycie spawarki MMA, warto poznać mocne i słabe strony tej technologii.
Zalety:
Praca w każdych warunkach - ponieważ osłona powstaje ze stałej otuliny, wiatr czy przeciągi nie zdmuchną gazu. To idealna metoda do prac na zewnątrz i na wysokościach.
Brak butli z gazem - sprzęt ogranicza się do niewielkiej spawarki i dwóch przewodów (elektrodowego i masowego). Całość jest lekka i w 100% mobilna.
Tolerancja na rdzę i brud - MMA radzi sobie ze skorodowaną, zatłuszczoną czy pomalowaną stalą znacznie lepiej niż MIG/MAG czy skrajnie wrażliwy TIG.
Wszechstronność materiałowa - zmieniając typ elektrody, możesz łączyć stal czarną, nierdzewną, a nawet żeliwo.
Wady:
Konieczność usuwania żużlu - po każdym ściegu musisz mechanicznie odbić warstwę żużlu i oczyścić spoinę szczotką drucianą.
Częste przerwy w pracy - elektroda ma długość 350–450 mm i szybko się wypala. Wymaga regularnej wymiany, co obniża wydajność w porównaniu do ciągłego podawania drutu w MIG/MAG.
Trudniejsze spawanie cienkich blach - zajarzenie łuku i utrzymanie jeziorka na materiałach poniżej 1,5–2 mm bez przepalenia wymaga ogromnego doświadczenia.
Większa ilość odprysków i dymu - spawanie generuje sporo oparów i kropel ciekłego metalu, co wymusza dokładniejsze czyszczenie okolic spoiny.
Jak spawać MMA? Technika prowadzenia łuku w praktyce
Prawidłowe wykonanie spoiny elektrodą otuloną wymaga wyrobienia powtarzalnych nawyków. Cały proces sprowadza się do czterech kroków:
1. Zajarzenie łuku
W metodzie MMA łuk zajarza się na dwa sposoby:
Przez pocieranie (jak zapałką) - najprostsza metoda dla początkujących. Przesuwasz końcówkę elektrody po materiale pod lekkim kątem i po pojawieniu się iskry cofasz ją na 2–3 mm.
Przez uderzenie (pukanie) - krótkie uderzenie pionowo w dół i natychmiastowe uniesienie palnika. Wymaga wyczucia, aby elektroda nie przykleiła się do metalu.
2. Utrzymanie odpowiedniej długości łuku
Odległość między rdzeniem elektrody a spawanym materiałem powinna być w przybliżeniu równa średnicy rdzenia elektrody (np. dla elektrody 2,5 mm trzymasz odstęp ok. 2–3 mm).
Zbyt długi łuk powoduje niestabilne palenie, dużą ilość odprysków i brak przetopu.
Zbyt krótki łuk grozi przywarciem elektrody do materiału.
3. Kąt pochylenia i ruch elektrody
Elektrodę prowadzi się zazwyczaj metodą „ciągnięcia” pod kątem ok. 70°–80° do powierzchni materiału. Prowadząc ścieg, musisz jednocześnie wykonywać dwa ruchy: przesuwać elektrodę wzdłuż złącza oraz stale opuszczać rękę w dół, kompensując stapiający się rdzeń.
4. Dobór elektrody i natężenia prądu
Wartością startową dla większości popularnych elektrod jest zasada: ok. 35–40 A na każdy 1 mm średnicy rdzenia elektrody (np. elektroda 2,5 mm wymaga prądu w granicach 75–100 A). Więcej o doborze odpowiedniego typu otuliny (rutylowej, zasadowej czy celulozowej) dowiesz się z naszego poradnika o spawaniu elektrodami otulonymi.
Czym się różni MIG od MMA?
Porównanie tych dwóch metod najczęściej pojawia się przy wyborze pierwszej spawarki do warsztatu:
Sposób podawania materiału - w metodzie MIG/MAG spoiwo podawane jest automatycznie w postaci drutu nawiniętego na szpulę, co pozwala spawać bez przerw. W MMA używa się krótkich elektrod wymienianych ręcznie.
Osłona gazowa - MIG/MAG wymaga zewnętrznej butli z gazem osłonowym (CO2, Argon lub mieszanki). W MMA gaz powstaje samoczynnie ze spalającej się otuliny.
Miejsce pracy - MIG/MAG sprawdza się w zamkniętych warsztatach na czystych materiałach. Każdy podmuch wiatru zdmuchuje gaz osłonowy, tworząc porowate spoiny. MMA jest bezkonkurencyjne na zewnątrz i w terenie.
Czystość spoiny - Po MIG-u spoina jest od razu czysta. Po MMA musisz odkuć twardy żużel.
Czym się różni spawanie TIG od MMA?
Choć współczesne inwertery MMA bardzo często łączą w jednej obudowie obie te metody, ich przeznaczenie i charakterystyka są zupełnie inne:
Rodzaj elektrody - w TIG używa się elektrody nietopliwej z wolframu, która daje wyłącznie ciepło (spoiwo podaje się drugą ręką). W MMA elektroda sama jest spoiwem i topi się w trakcie pracy.
Precyzja vs siła: - TIG to metoda maksymalnie precyzyjna, czysta i estetyczna, stosowana do stali kwasoodpornej, aluminium czy cienkich rurociągów. MMA to technika siłowa, idealna do grubych konstrukcji, płotów, ram czy napraw maszyn rolniczych.
Wymagania wobec operatora - TIG wymaga zaangażowania obu rąk i skrajnej czystości materiału bazowego. MMA wybacza brud i można spawać jedną ręką, trzymając detal drugą.
Kiedy wybrać metodę MMA?
Spawarka MMA to najlepszy wybór, gdy:
Pracujesz w terenie - naprawiasz bramę, przyczepę, maszyny rolnicze lub konstrukcje stalowe na wolnym powietrzu.
Liczysz na mobilność - musisz wejść na drabinę, dach lub przejść przez działkę bez ciągnięcia za sobą ciężkich butli gazowych.
Spawasz grubsze elementy - profile stalowe, ceowniki czy kątowniki o ściance powyżej 3–4 mm łączy się elektrodą szybko i z głębokim wtopieniem.
Masz do czynienia z materiałem zanieczyszczonym - spawasz starą stal ze śladami nalotu rdzy, której nie da się idealnie wyszlifować do gołego metalu.
Dlaczego warto opanować spawanie MMA?
Metoda MMA, mimo upływu lat, pozostaje niezastąpioną bazą wiedzy spawalniczej. Uczy kontroli nad jeziorkiem, stabilizacji dłoni i czucia łuku. Niewielkie gabaryty urządzeń MMA w połączeniu z brakiem konieczności stosowania butli gazowych czynią z elektrodówki najbardziej niezawodne narzędzie do prac montażowych, remontowych oraz codziennych napraw przydomowych. Jeśli opanujesz prowadzenie elektrody otulonej, nauka każdej kolejnej metody spawalniczej będzie przebiegać znacznie szybciej.


